Artykuł sponsorowany
Jak interpretować klasę DX52D w specyfikacji blachy ocynkowanej
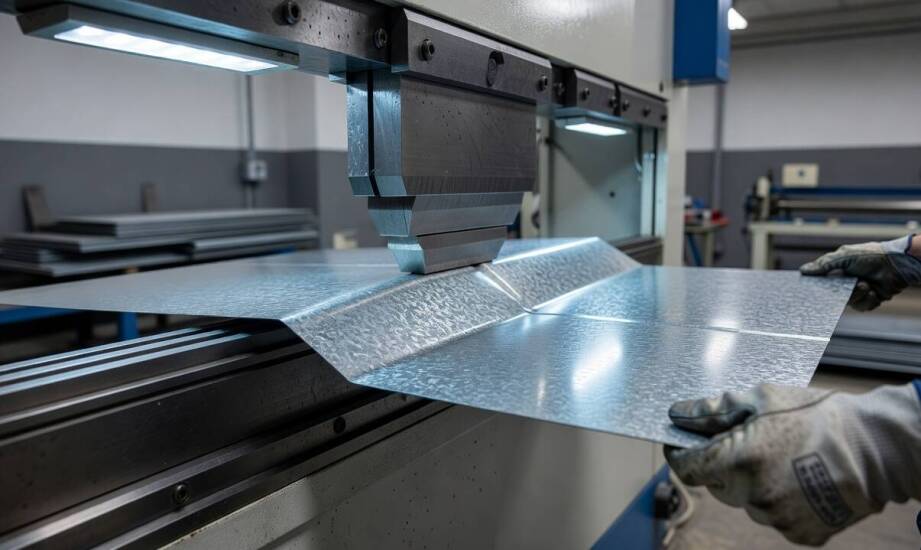
W codziennej praktyce zakładów produkcyjnych i firm budowlanych zapotrzebowanie na odpowiednio dobraną blachę wymusza precyzyjne posługiwanie się normami hutniczymi. W zamówieniach materiałowych oznaczenie gatunku DX52D pojawia się niezwykle często, ponieważ surowiec ten charakteryzuje się bardzo dobrą podatnością na kształtowanie. Sama nazwa wybranej stali nie wystarcza jednak do poprawnego zdefiniowania całej zamawianej partii. Brak dodatkowych informacji o rodzaju nałożonej powłoki, dokładnym formacie dostawy oraz końcowym przeznaczeniu detalu niemal zawsze prowadzi do kosztownych pomyłek logistycznych i technologicznych. Skutkiem niedokładnej specyfikacji bywa dostarczenie materiału, który pęka podczas formowania maszynowego lub szybko ulega korozji w docelowym miejscu eksploatacji.
Zachowanie blachy przy gięciu i tłoczeniu
Klasa stali DX52D oznacza materiał niskowęglowy przeznaczony do gięcia i tłoczenia lub szeroko pojętego formowania na zimno. Zastosowanie tego wariantu zapewnia znacznie wyższą formowalność niż podstawowy gatunek DX51D, co bezpośrednio przekłada się na mniejsze ryzyko uszkodzeń przy skomplikowanych detalach. Arkusze charakteryzują się granicą plastyczności w przedziale od 140 do 300 MPa oraz wytrzymałością na rozciąganie rzędu 270–420 MPa. Uzupełnieniem tych mechanicznych właściwości pozostaje minimalne wydłużenie A80 na poziomie 26 procent. Wskazane parametry pozwalają na bezpieczne kształtowanie elementów o bardzo złożonej geometrii, skutecznie ograniczając zjawisko pękania podłoża stalowego podczas pracy pras krawędziowych czy tłoczników.
Europejska norma EN 10346 dokładnie porządkuje zbiór wymagań dla wyrobów płaskich powlekanych ogniowo. Przepisy te definiują minimalne oraz maksymalne wartości kluczowych parametrów wytrzymałościowych, jednak w codziennej praktyce dopuszczalne widełki tolerancji mocno wpływają na ostateczne zachowanie surowca w maszynie. Kolejne partie dostarczonego materiału rzadko wykazują w pełni identyczne właściwości fizyczne i chemiczne. Różnice wynikające ze specyfiki konkretnego wytopu oraz zmiennych warunków walcowania mieszczą się w normie, ale stanowią wyzwanie technologiczne. Zjawisko to zmusza inżynierów i operatorów sprzętu do bieżącego korygowania ustawień giętarek pod konkretną rolkę lub arkusz, aby zachować całkowitą powtarzalność seryjnie produkowanych komponentów.
Ochrona korozyjna i specyfikacja zamówienia
Wybór odpowiedniej powłoki ochronnej decyduje nie tylko o trwałości korozyjnej, ale również o finalnym wyglądzie powierzchni po zakończeniu cyklu produkcyjnego. Standardowa powłoka Z, składająca się z czystego cynku, buduje solidną barierę w typowych warunkach atmosferycznych. Ochronna warstwa ZF, będąca stopem cynku oraz żelaza, odznacza się wyższą twardością struktury oraz zdecydowanie lepszą przyczepnością dla farb, co ułatwia również prace spawalnicze. Wysoce wymagające środowiska chemiczne narzucają z kolei konieczność wykorzystania powłoki ZA z domieszką aluminium. Istotnym aspektem pozostaje dobór grubości nałożonego zabezpieczenia. Przykładowe oznaczenie Z275 definiuje łączną masę powłoki na obu stronach arkusza na poziomie minimum 275 g/m², a w żadnym wypadku nie wyznacza parametrów grubości dla pojedynczej płaszczyźnie.
Kompletowanie dokumentacji zakupowej wymaga podania hurtowni jednoznacznych wytycznych. Stal DX52 zostanie właściwie dopasowana do specyfiki parku maszynowego tylko w sytuacji, gdy dokumentacja obejmie zbiór najważniejszych zmiennych. Wytyczne muszą zawierać dokładną grubość blachy, masę i docelowy rodzaj powłoki, jakość wykończenia powierzchni oraz pożądany format dostawy. Marka Sycamore na co dzień realizuje dostawy materiałowe, w których precyzuje się od razu docelowe przeznaczenie materiału oraz przewidywane warunki pracy gotowego wyrobu. Całkowity brak tych niezbędnych informacji odbiera sprzedawcy możliwość rzetelnego potwierdzenia, że konkretny krąg przetrwa proces tłoczenia bez pojawienia się mikropęknięć.
Wskazanie samej klasy surowca stanowi sensowny punkt wyjścia wyłącznie przy najprostszych realizacjach, gdzie projekt techniczny nie zakłada rygorystycznych parametrów gięcia. Nietypowe środowiska pracy, specyficzne wymogi technologiczne lakierni proszkowych czy niezwykle wąskie tolerancje wymiarowe wymuszają rozszerzenie dokumentacji o szczegółowe wytyczne dla huty. Precyzyjne zdefiniowanie parametrów wykraczających poza bazowe zapisy normy minimalizuje ryzyko powstawania braków produkcyjnych i kosztownych przestojów maszyny. Odpowiednio dobrany materiał powlekany znakomicie sprawdza się w odpowiedzialnych konstrukcjach budowlanych oraz zaawansowanych obudowach, oferując pożądaną plastyczność w duecie z pełnym zabezpieczeniem przed przedwczesnym rdzewieniem.
Kategorie artykułów
Polecane artykuły

Wykorzystanie regulatorów napięcia 24V w sieciach energetycznych inteligentnych

Jak rozpoznać zużycie rozdzielacza hydraulicznego, zanim uszkodzi całą maszynę

Magia z użyciem gąbczaków – sekret udanej iluzji pokazu
